

جائزہ
اخراج کے عمل مکمل ورسٹائل پلاسٹک پروسیسنگ تکنیکوں کے فوائد پیش کرتے ہیں جو کسی دوسرے عمل سے معاشی اہمیت میں بے مثال ہیں۔ دنیا بھر میں، ایکسٹروڈر لائنیں پلاسٹک کی سب سے بڑی کنورٹر ہیں اور پلاسٹک کی صنعت میں سب سے اہم پیداواری مشینری سمجھی جا سکتی ہیں۔
ایکسٹروڈر کی قسم اور تعمیر

ایکسٹروڈر کی بہت سی مختلف قسمیں ہیں جن کو پلاسٹک اور مصنوعات کی وسیع اقسام تیار کرنے کے لیے ڈیزائن کیا گیا ہے۔ وسیع پیمانے پر استعمال ہونے والے سنگل سکرو ایکسٹروڈرز اور ٹوئن سکرو ایکسٹروڈر ہیں۔
1.1 ٹاپرڈ ٹوئن سکرو کے ساتھ ایکسٹروڈر
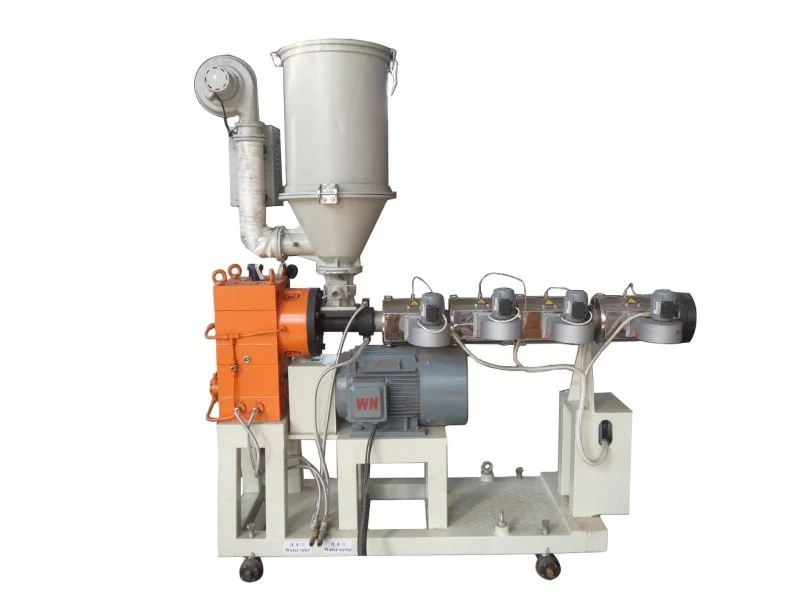
1.2 سنگل سکرو کے ساتھ ایکسٹروڈر
ایکسٹروڈر کے سائز اور اس کے ڈرائیونگ میکانزم کو منتخب کرنے میں، جن باتوں کا جائزہ لیا جائے ان میں شامل ہیں:
اسکرو اسپیڈ سکرو ایریشنز کی رینج جس کا جائزہ لیا جانا ہے ان میں شامل ہیں:
(1) سکرو اسپیڈ سکرو کی رینج کی ضرورت ہے۔
(2) ضرورت یہ ہے کہ اسکرو کی رفتار لامحدود طور پر متغیر ہونی چاہیے، اور اس کے لیے کچھ رفتار کی سطح یا کئی رینجز کی ضرورت ہو سکتی ہے۔
(3) پروسیسنگ کے لیے پلاسٹک کی بنیاد پر ڈرائیو سے زیادہ سے زیادہ طاقت درکار ہے۔
(4) سکرو کی رفتار اور سکرو شافٹ پر ٹارک کے درمیان رشتہ درکار ہے۔
(5) چاہے مشین ایک یا ایک سے زیادہ مصنوعات کے لیے استعمال کی جائے۔ ڈرائیوز موٹر یا بیلٹ ڈرائیوز پر مشتمل ہوتی ہیں، جو کہ دوہری کمی والے گیئر باکس جیسے سسٹمز کے ذریعے پیچ سے منسلک ہوتی ہیں۔ چھوٹی مشینوں کے لیے بیلٹ ڈرائیوز استعمال کی جاتی ہیں۔ ڈرائیوز تیز موٹر کی رفتار کو کم رفتار میں تبدیل کرنے اور پیچ کو چلانے اور کنٹرول کرنے کے لیے درکار ہائی ٹارک کو آسان بناتی ہیں۔
ایکسٹروڈر آپریشن
مشین کا آپریشن تین مراحل میں ہو سکتا ہے۔ پہلے مرحلے میں اپ اسٹریم اور ڈاؤن اسٹریم آلات کی آپریشنل سیٹنگز کے ساتھ وارم اپ کے لیے ایکسٹروڈر کو چلانے کی ضرورت ہوتی ہے۔ اگلے مرحلے میں سب سے کم قیمت پر مصنوعات کی ضروریات کو پورا کرنے کے لیے ضروری پروسیسنگ کی شرائط کو ترتیب دینا شامل ہے۔ آخری مرحلہ مکمل لائن کو ٹھیک کرنے اور مسئلہ حل کرنے کے لیے وقف ہے۔ ایک کامیاب آپریشن کے لیے بہت سی تفصیلات پر گہری توجہ کی ضرورت ہوتی ہے، جیسے پگھلنے کے معیار، درجہ حرارت کا پروفائل پگھلنے کے لیے کافی ہے لیکن جو پلاسٹک کو خراب نہیں کرتا، کم از کم اسکریپ کی پیداوار، اور اسٹارٹ اپ اور شٹ ڈاؤن کے طریقہ کار جو ایسا نہیں کرے گا ( یا کم سے کم)
پلاسٹک کو خراب کریں. شکل 1.8 درجہ حرارت کی مثالیں دکھاتی ہے۔
مختلف پلاسٹک کے پروفائلز۔
پروسیسنگ پلاسٹک
ایکسٹروڈر سکرو کنویئر اور کمپریسر کا مجموعہ ہے۔ ایک کنویئر کے طور پر، یہ میکانکی طور پر خود کو پیچھے کی طرف 'اسکرونگ' کا کام کرتا ہے۔ چونکہ سکرو خود ایک جگہ رہتا ہے، اس لیے پلاسٹک حرکت کرتا ہے اور اسے ڈائی کے ذریعے باہر نکال دیا جاتا ہے۔ چونکہ پلاسٹک چپچپا ہوتا ہے اور بہاؤ کے لیے رگڑ مزاحمت پیدا کرتا ہے، اس لیے سکرو کو موڑنے کے لیے طاقت کی ضرورت ہوتی ہے۔ کمپریسر کے طور پر، سکرو شروع میں ٹھوس پلاسٹک (چھرے وغیرہ) کو حرکت دیتا ہے اور آہستہ آہستہ پلاسٹک پگھل جاتا ہے۔ ٹھوس مرحلے میں، یہ کثافت ہوتا ہے، خاص طور پر کرسٹل پلاسٹک؛ اس پلاسٹک کے ساتھ ہوا کی جگہیں اس نتیجے کے ساتھ موجود ہوتی ہیں کہ ان میں بلک کثافت کم ہوتی ہے (وزن فی حجم)۔ سکرو ٹھوس پلاسٹک کو ایک ساتھ کمپریس کرتا ہے۔ اس دباؤ کی کارروائی کے ساتھ، ہوا عام طور پر مزاحمت کا کم سے کم راستہ اختیار کرتی ہے اور اسے فیڈ کھولنے سے پیچھے دھکیل دیا جاتا ہے۔ اگر کوئی ہوا پگھلنے میں رہ جاتی ہے، تو اسے اس وقت چھوڑا جا سکتا ہے جب پگھلنے سے پروڈکٹ کو کوئی نقصان نہیں ہوتا ہے یا یہ پروڈکٹ میں آلودگی کے طور پر رہ سکتی ہے۔
ایکسٹروڈر ہیٹنگ اور کولنگ پروفائل

ایکسٹروڈر میں پگھلنے والے درجہ حرارت کی مثالیں۔
پلاسٹک کو نرم کرنے کے لیے حرارت دو طریقوں سے فراہم کی جاتی ہے: دھاتی بیرل میں دھاتی سکرو کے عمل کی وجہ سے بیرونی بیرل حرارتی اور اندرونی رگڑ کی قوتیں پلاسٹک پر پیدا ہوتی ہیں۔ فراہم کی جانے والی اس طرح کی رگڑ گرمی کی مقدار قابل تعریف ہے۔ بہت سے اخراج کے کاموں میں یہ پلاسٹک کو فراہم کی جانے والی کل حرارت کی زیادہ تر نمائندگی کرتا ہے۔ بجلی، سیال جیسے بھاپ، یا گرم تیل استعمال کیا جا سکتا ہے۔ الیکٹریکل ہیٹنگ کو عام طور پر ترجیح دی جاتی ہے کیونکہ یہ سب سے زیادہ آسان ہے، تیزی سے جواب دیتی ہے، ایڈجسٹ کرنے میں سب سے آسان، صاف کرنے میں آسان، کم از کم دیکھ بھال کی ضرورت ہوتی ہے، درجہ حرارت کی ایک بہت بڑی حد کا احاطہ کرتا ہے، اور ابتدائی سرمایہ کاری کے لحاظ سے عام طور پر سب سے کم مہنگا ہوتا ہے۔
معاون سازوسامان
ڈائی کے ڈاون سٹریم مختلف قسم کے ٹیک آف آلات کا استعمال مختلف مصنوعات کی ضروریات کو پورا کرنے کے لیے کیا جاتا ہے۔ ان میں سائز سازی کے فکسچر، کولنگ ٹینک، کوائلنگ ڈیوائسز، لائن اسپیڈ کنٹرولز (مکینیکل، الیکٹریکل، اور/یا سونک)، ٹینشن کنٹرولز (کیپسٹن وغیرہ)، کھینچنے والے آلات (کیٹرپلر، پنچ رولز، مخالف موونگ بیلٹ وغیرہ) شامل ہیں۔ کٹر ان لائن، اکٹھا کرنے کا سامان (گرتیں، ٹینک، اسٹیکرز، وغیرہ)، پوسٹ فارمنگ، تیز ٹیک آف رولز وغیرہ۔
توانائی کا تحفظ

شکل 1.3 ایکسٹروڈر سے توانائی کے نقصانات کی مثالیں۔
استعمال شدہ یا ضائع ہونے والی توانائی کی جانچ کرتے وقت، مکمل پروڈکشن لائن میں استعمال ہونے والے آلات کے ساتھ ساتھ پلاسٹک بھی شامل ہوتا ہے۔ ہماری POLYTECH پلانسٹک مشینری کی طرف سے توانائی کی کھپت کے ساتھ ساتھ توانائی کے ضیاع کو کم کرنے کے لیے مسلسل کوششیں جاری ہیں۔ شکل 1.3 ہے۔
اس کی ایک مثال جہاں ایکسٹروڈر سے توانائی/گرمی کے نقصانات ہوتے ہیں۔
دیگر مواد کے مقابلے میں، پلاسٹک کو ان کی تیاری کے لیے سب سے کم مخصوص توانائی کی ضرورت ہوتی ہے (تصویر 1.4)، من گھڑت مصنوعات، اور سب سے کم ری سائیکلنگ توانائی کی کھپت۔ توانائی کے تحفظ کو اخراج کے ساتھ ساتھ پلاسٹک کی مجموعی صنعت میں متعدد نقطہ نظر سے سمجھا جا سکتا ہے جو پلاسٹک کی پیداوار سے لے کر پروسیسنگ تک مصنوعات کی ری سائیکلنگ تک جاتے ہیں۔ عملی طور پر تمام جائزوں میں، پلاسٹک کا استعمال توانائی کی ضروریات کو بچاتا یا کم کرتا ہے۔ آٹوموبائل، ہوائی جہاز، اور نقل و حمل کے دیگر ذرائع میں، پلاسٹک کا بڑھتا ہوا استعمال وزن اور ایندھن کی کھپت کو کم کرتا ہے۔ ایک مثال چھوٹی وہسکی کا متبادل ہے۔
ہوائی جہاز میں سوار بوتلیں شیشے کی بجائے ایکسٹروڈڈ بلو مولڈ پلاسٹک کی بوتلوں کے ساتھ، جس کے نتیجے میں ایندھن کی بہت سی توانائی بچ جاتی ہے۔ تعمیر میں پلاسٹک کا استعمال موصلیت کے فوائد کے ذریعے توانائی کی بچت کرتا ہے۔ اس کے علاوہ، صرف ہلکے وزن والے پلاسٹک کی مصنوعات کی ترسیل سے توانائی کی بچت ہوتی ہے۔

شکل 1.4 مختلف مواد کے لیے توانائی کی ضروریات۔
اخراج کے عمل میں پیشرفت
اس آغاز سے، پلاسٹک میں ترقی کے بعد اخراج کے آلات میں پیشرفت ہوئی ہے۔ اس تمام کارروائی کے ساتھ، ہم پولیٹیک پلاسٹک مشینری کمپنی، لمیٹڈ نے پلاسٹک اور دیگر مواد کو نکالنے کے عمل کو بہتر طور پر سمجھنے کے لیے ریالوجی اور تھرموڈینامکس میں وسیع کام کیا ہے۔ نتائج پیداوار کی شرح میں اضافہ، اخراج متغیرات پر کنٹرول کی مقدار میں اضافہ، اور/یا اخراجات کو کم کرتے رہتے ہیں۔ موجودہ اخراج کے طریقوں کی تطہیر میں اہم پیشرفت جاری ہے۔